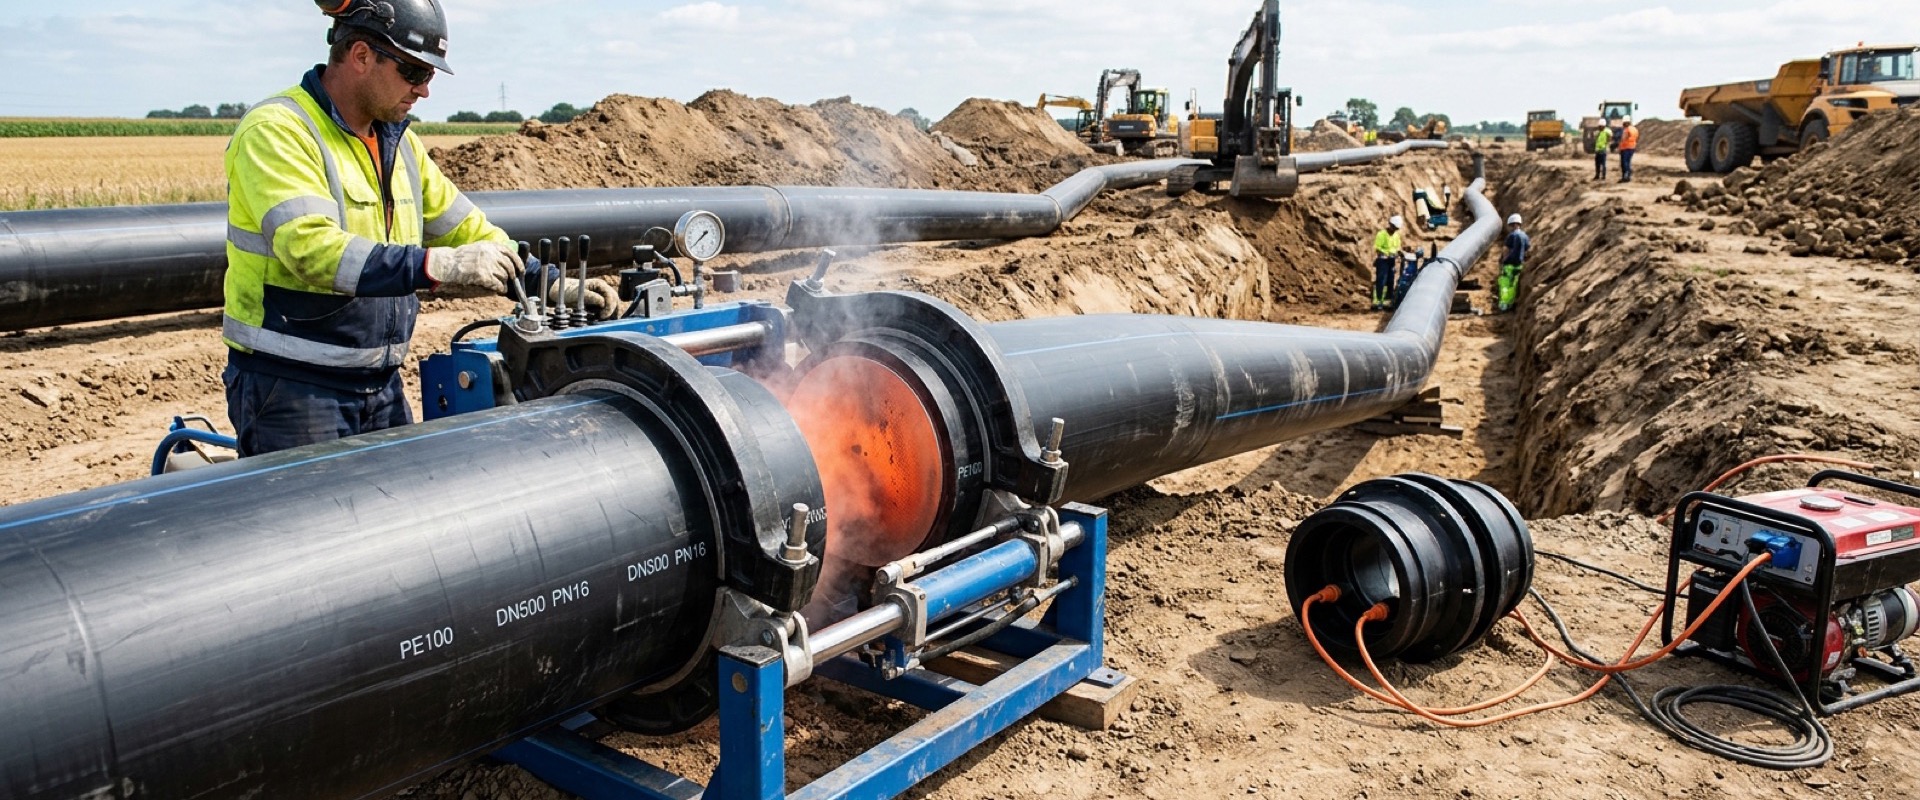
Полиэтиленовые трубы ПНД соединяют сваркой в единый монолит: встык нагретым зеркалом или электромуфтой со встроенной спиралью. Оба шва равнопрочны телу трубы и служат до 50 лет. Ниже — как работает каждый способ, пошаговый порядок, параметры и типичные ошибки, а также что выбрать под конкретный диаметр и условия.
Два способа сварки ПНД
Для полиэтиленовых напорных труб применяют два метода сварки. Стыковая — торцы трубы и фитинга нагревают плоским зеркалом и сжимают встык без фитинга-муфты. Электромуфтовая — трубу вставляют в муфту со встроенной нагревательной спиралью, и при подаче тока спираль плавит полиэтилен, сваривая детали. Оба способа дают неразъёмное соединение из ПЭ100 или ПЭ80, равнопрочное трубе.
Выбор метода зависит от диаметра, условий на объекте и наличия оборудования. Стыковая выгодна на прямых участках больших диаметров, электромуфтовая — в траншее, при ремонте и врезках, где для стыковой машины нет места.
Стыковая сварка ПНД: как варить
Стыковую сварку выполняют сварочной машиной с центратором, торцевателем и нагревательным зеркалом. Температура зеркала для ПЭ100 — около 200-220 °C. Время нагрева и давление зависят от диаметра и толщины стенки.
| Этап | Что происходит |
|---|---|
| Оплавление | торцы прижимают к зеркалу до образования грата |
| Прогрев | нагрев без давления, зона расплава растёт |
| Осадка | зеркало убирают, торцы сжимают под давлением |
| Остывание | шов держат под давлением до полного остывания |
По готовому шву образуется двойной кольцевой грат — валик с двух сторон. Его равномерность и форма — визуальный признак качества сварки. Стыковую сварку применяют от диаметра 63 мм и выше, наиболее выгодна она на магистралях 110-400 мм.
Электромуфтовая сварка: как варить
Электромуфтовая (электросварная) сварка проще в стеснённых условиях и не требует центровки торцов. Порядок такой:
- Обрезать трубу ровно под 90° и разметить глубину захода в муфту.
- Скребком снять окисленный поверхностный слой полиэтилена по всей зоне сварки и обезжирить.
- Вставить трубу в муфту до метки, зафиксировать позиционером обе стороны.
- Подключить сварочный аппарат к клеммам фитинга — он считывает штрихкод и задаёт ток и время.
- Запустить цикл; спираль расплавляет полиэтилен и сваривает трубу с муфтой.
- Дать соединению остыть под фиксацией всё указанное время, не сдвигая его.
Индикаторы на муфте (выдвижные штифты) показывают, что сварка прошла. Электромуфты выпускают на диаметры от 20 до 400 мм и применяют на водопроводе, газоснабжении и при ремонтных вставках.
Что выбрать: сравнение методов
У каждого метода своя ниша. Стыковая дешевле в пересчёте на стык на больших диаметрах, электромуфтовая — быстрее и удобнее на малых и в ремонте.
| Критерий | Стыковая | Электромуфтовая |
|---|---|---|
| Диаметр | от 63 мм | 20-400 мм |
| Условия | ровная площадка | траншея, ремонт, врезка |
| Оборудование | сварочная машина | компактный аппарат + муфты |
| Стоимость на крупных Ø | ниже | выше (цена муфт) |
| Центровка | нужна | не требуется |
На практике методы комбинируют: магистраль варят встык, а врезки, повороты и ремонтные участки — электромуфтами.
Частые ошибки при сварке ПНД
Большинство дефектных швов — нарушение технологии, а не брак материала. Вот что встречается чаще всего:
- Нет зачистки под электромуфту. Окисленный слой не даёт спирали сварить полиэтилен — шов течёт.
- Грязь и влага в зоне сварки. Пыль, вода и масло разрушают соединение.
- Сдвиг соединения при остывании. Любое смещение до полного остывания рвёт незастывший шов.
- Неверная температура зеркала. Перегрев или недогрев при стыковой сварке даёт непровар или наплыв.
- Несовпадение SDR трубы и фитинга. Разная толщина стенки — шов получается неравнопрочным.
Что почитать и где купить
В каталоге PiPlus есть всё для работы: электросварные фитинги ПНД, фитинги ПЭ для стыковой сварки и изготовление ПЕ-фитингов на заказ. Смежный гайд — как выбрать фитинги для ПНД-труб.
Часто задаваемые вопросы
Чем отличается стыковая сварка от электромуфтовой?
Стыковая сваривает торцы трубы встык нагретым зеркалом без фитинга, электромуфтовая — через муфту со встроенной спиралью, которую плавит ток. Стыковая выгодна на больших диаметрах, электромуфтовая удобнее в траншее и на малых диаметрах.
При какой температуре варят ПНД трубы?
При стыковой сварке зеркало нагревают примерно до 200-220 °C для ПЭ100. При электромуфтовой температуру и время задаёт сам аппарат по штрихкоду фитинга, поэтому вручную их не выставляют.
Нужно ли зачищать трубу перед электромуфтовой сваркой?
Обязательно. Со всей зоны сварки скребком снимают окисленный поверхностный слой полиэтилена и обезжиривают. Без зачистки спираль не сваривает трубу с муфтой и шов протекает.
С какого диаметра выгодна стыковая сварка?
Стыковую сварку применяют от диаметра 63 мм, наиболее выгодна она на магистралях 110-400 мм. На малых диаметрах и в стеснённых условиях используют электромуфтовую.
Что такое грат при сварке ПНД?
Грат — это кольцевой валик расплава, который выдавливается по шву при стыковой сварке. Равномерный симметричный двойной грат по всей окружности — визуальный признак качественного соединения.
Можно ли варить ПНД трубы для газа?
Да, полиэтиленовые трубы и фитинги ПЭ100 сваривают для подземных газопроводов и стыковой, и электромуфтовой сваркой. Сварное соединение герметично и рассчитано на срок службы до 50 лет.
Почему течёт сварной шов ПНД?
Основные причины — отсутствие зачистки под электромуфту, грязь и влага в зоне сварки, сдвиг соединения при остывании, неверная температура зеркала и несовпадение SDR трубы и фитинга. При соблюдении технологии шов герметичен.
Заключение
Сварка ПНД прощает мало: и стыковая, и электромуфтовая требуют чистой зоны сварки, точных параметров и неподвижности до остывания. Зато правильно сваренный трубопровод служит десятилетиями без стыков-слабых мест. Электросварные фитинги, фитинги для стыковой сварки и трубы ПЭ100 есть на складе в Алматы, а нестандартные узлы изготавливаем на заказ. По подбору — +7 (727) 238-12-07.
